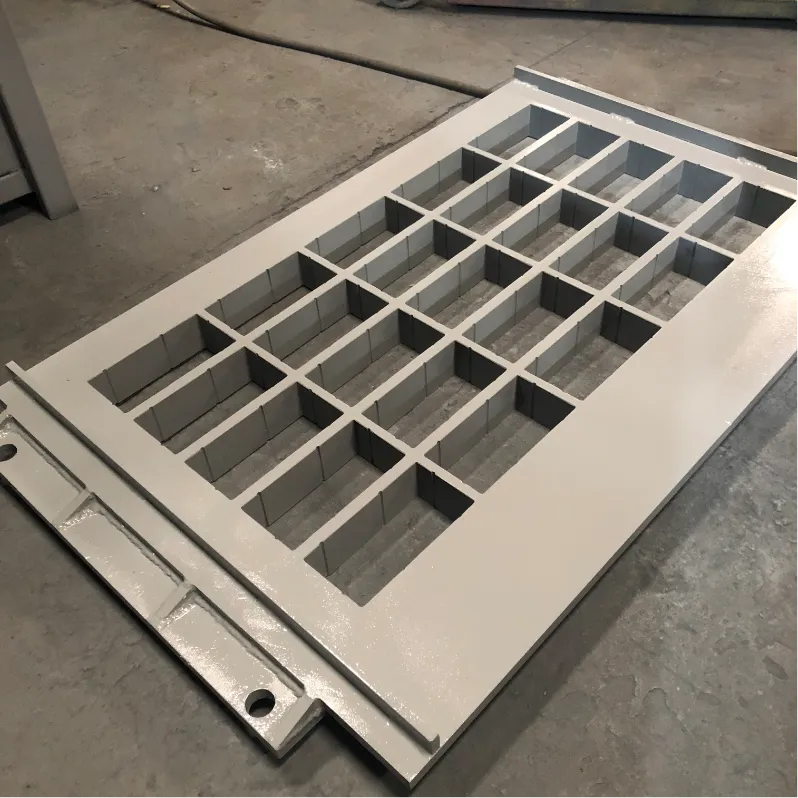
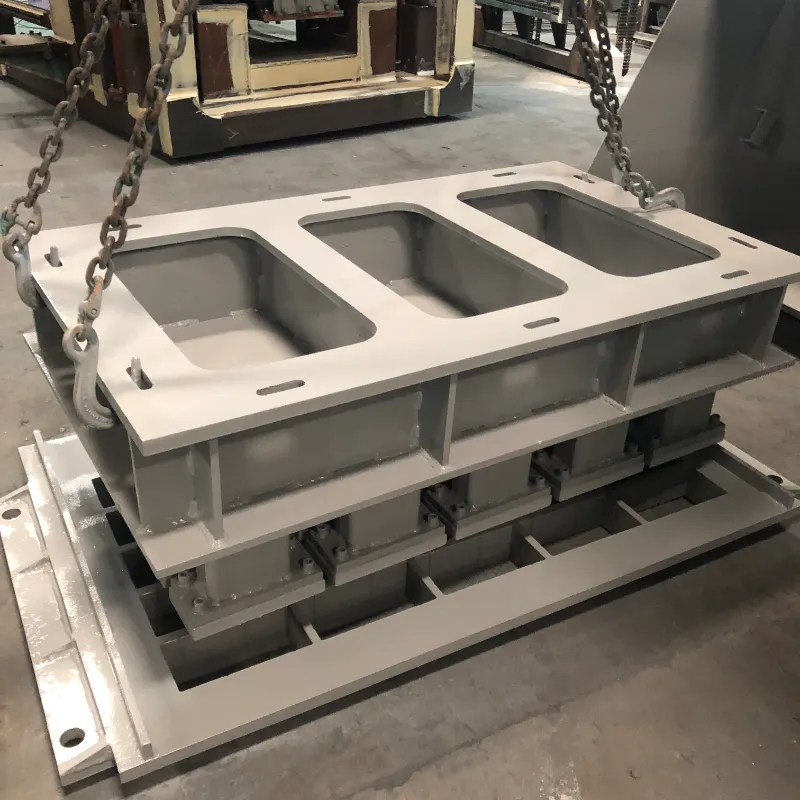
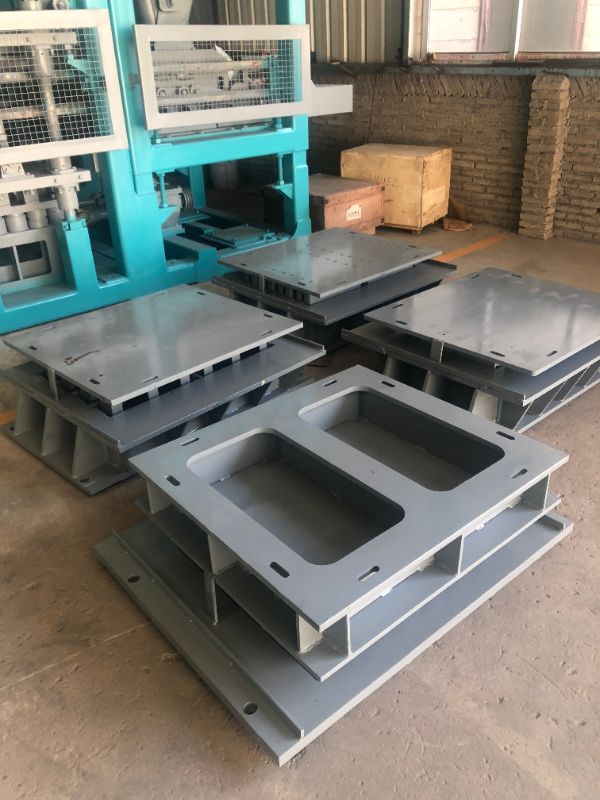
Betonia vartenlohkotuottajien, purkuvaiheessa tuottavuus ja tuotteiden laatu pysyvät tai laskevat. Kun betonipuikkoja, halkeamia tai pintoja on viallisia purkamisen aikana, seisokkien, jätteiden ja hylätyn tuotteen kustannukset kasaantuvat nopeasti. Näiden yleisten ongelmien perimmäisten syiden ymmärtäminen ja niiden korjaaminen on välttämätöntä tehokkaan tuotantolinjan ylläpitämiseksi.
Olemme Fujian Unik Mold Technology Co., Ltd.:ssä suunnitelleet korkean suorituskyvyn betonimuotteja vuodesta 2010 lähtien. Tässä on 28 vientimarkkinoiden kokemuksemme pohjalta käytännön vianetsintäopas yleisimpiin purkuongelmiin.
Tarttuminen on yksi yleisimmistä ja turhauttavimmista ongelmista betonin valmistuksessa. Se hidastaa syklejä, vahingoittaa sekä muottia että tuotetta ja voi pysäyttää linjan.
Todennäköiset syyt:
Riittämätön tai epätasainen vapautusöljyn levitys
Huonolaatuinen irrotusaine, joka ei vastaa betonityyppiä
Ontelon pinnan kuluminen luo kitkapisteitä
Väärä muotin purkamisen ajoitus – joko liian aikaisin tai liian myöhään
Jäykkä, heikko työstettävyys betoniseos
Ratkaisut:
Levitä ohut, tasainen kerros ammattimaista irrokeöljyä kaikille ontelopinnoille
Kiillota muotin ontelot uudelleen tasaisen pinnan palauttamiseksi (UNIK suosittelee Ra 1.6)
Säilytä tasainen irrotusaika, mieluiten 10–15 sekuntia tärinän jälkeen
Säädä betoniseosta parantaaksesi juoksevuutta ja vähentääksesi tahmeutta
Ilmareiät valmiiden lohkojen pinnalla ovat enemmän kuin kosmeettinen huolenaihe – ne voivat vaarantaa rakenteellisen eheyden.
Todennäköiset syyt:
Riittämätön tärinä, mikä estää loukkuun jääneen ilman karkaamisen
Liian viskoosi betoniseos, joka vangitsee ilmakuplat
Huono ruokinnan jakautuminen, jättäen ilmataskuja onteloon
Öljypohjaisten irrotusaineiden käyttö, jotka voivat vangita ilmaa muotin pinnalle
Ratkaisut:
Kalibroi värähtelytaajuus uudelleen suositellulle 50–60 Hz:n alueelle
Paranna betonin juoksevuutta säätämällä seoksen rakennetta tai lisäämällä pehmittimiä
Varmista tasainen ja täydellinen ruokinta kaikissa onteloissa
Harkitse vesipohjaisten irrotusaineiden käyttöä, joiden on osoitettu tuottavan parempaa pintalaatua kuin öljypohjaiset vaihtoehdot
Murtuneet lohkot ovat välitöntä materiaalin ja työvoiman menetystä.
Todennäköiset syyt:
Seos on liian kuiva, mikä heikentää vihreän lujuutta
Riittämätön kovettumisaika ennen purkamista
Virheellinen tärinä – joko liian matala tai liian korkea
Purkamisen aikana aiheutuva mekaaninen jännitys
Äkilliset lämpötilan muutokset tuotannon jälkeen
Ratkaisut:
Lisää vesipitoisuutta tai lisää seokseen pehmitintä
Pidennä kovettumisaikaa 24–48 tuntiin ennen muotin purkamista
Säädä värinä oikealle taajuudelle tietyn lohkon koon ja muodon mukaan
Varmista tasainen irrotus ja kunnollinen ontelon voitelu kiinnittymisen estämiseksi
Karkea pintakäsittely vaikuttaa sekä estetiikkaan että myyntikelpoisuuteen.
Todennäköiset syyt:
Kuluneet tai naarmuuntuneet ontelopinnat
Muottiin jäänyt kuivunut sementtijäännös edellisistä jaksoista
Huonolaatuinen irrotusöljy
Ylikuiva betoniseos
Ratkaisut:
Kiillota ontelon seinät uudelleen tasaisen pinnan palauttamiseksi
Puhdista muotti välittömästi jokaisen työvuoron jälkeen sementin kertymisen estämiseksi
Käytä asianmukaista irrotusainetta (vältä dieseliä tai muita korvaavia aineita)
Lisää hienon hiekan osuutta tai säädä vesi-sementtisuhdetta
Lohkojen reunojen ja kulmien vauriot ovat usein merkki mekaanisesta jännityksestä purkamisen aikana.
Todennäköiset syyt:
Kuluneet tai vaurioituneet onteloiden kulmat
Kova irtoaminen tahmeasta seoksesta johtuen
Liiallinen tärinä aiheuttaa reunan haurautta
Väärä kovettuminen tai liian nopea kuivuminen
Ratkaisut:
Korjaa tai vaihda vaurioituneet syvennykset
Levitä irrotusöljyä tasaisesti kaikille pinnoille
Tasapainota tärinää liiallisen tiivistymisen välttämiseksi
Pidä kovettumisolosuhteet vakaina ja varjostettuina
Lohkon pinnoille voi ilmaantua mikrorepeämiä ja harmaita värjäytymiä, mikä vaikuttaa erityisesti premium-tuotteisiin silloin, kun ulkonäöllä on väliä.
Todennäköiset syyt:
Betonin ja muotin pinnan välinen tarttuminen muotin purkamisen aikana, joka tunnetaan nimellä "tampershoe-adheesio"
"Kukinnan" muodostuminen valkosementistä valmistetuille lohkoille
Ratkaisut:
Optimoi muotin purkamisen ajoitus ja irrotusainesovellus
Valkosementtituotteille valvo kovettumisolosuhteita ja irrotusaineen valintaa huolellisesti kukinnan muodostumisen estämiseksi
Epäjohdonmukaiset lohkon mitat viittaavat ongelmaan muotin stabiilisuudessa tai koneen kohdistuksessa.
Todennäköiset syyt:
Muotin rungon muodonmuutos pitkäaikaisesta tärinäväsymyksestä
Löystyneet pultit tai väärin kohdistetut syvennykset
Koneen tärinän epätasapaino
Epätasainen ruokinta tai epäjohdonmukainen sekoitus
Ratkaisut:
Kiristä kaikki pultit momenttiavaimella oikean kohdistuksen varmistamiseksi
Tarkista kohdistustapit ja vaihda kuluneet
Säädä tärinämoottorit tasapainoon
Standardoi ruokinta ja sekoituksen sakeus

Monet irtoamisongelmat voidaan estää asianmukaisella muotisuunnittelulla ja materiaalivalinnalla:
Vetokulma: Ontelon seinien oikea kartio on välttämätön puhtaalle muotin purkamiselle. Ilman sitä lohkot tarttuvat kiinni irrotusaineen laadusta riippumatta.
Kulman säde: Terävät 90 asteen kulmat ovat jännityspisteitä, joissa halkeilu alkaa. UNIK-malleissa on 3–5 mm:n säteittäiset kulmat reunavaurioiden vähentämiseksi.
Pinnan viimeistely: Kiillotettu onkalopinta (Ra 1,6) vähentää kitkaa ja parantaa muotin purkamista jopa 30 %.
Lämpökäsittely: Oikea hiiletys saavuttaa pinnan kovuuden HRC58-62 säilyttäen samalla ytimen sitkeyden, mikä vähentää kiinnittymiseen johtavaa kulumista.
Teräslaatu: Korkealaatuisten materiaalien, kuten 42CrMo- tai työkalulaatuisten terästen, käyttäminen varmistaa, että muotti säilyttää muotonsa ja pintalaatunsa 80 000–100 000 syklin ajan.
Useimmat purkamisongelmat ovat ennakoitavissa ja ehkäistävissä. Tunnistamalla systemaattisesti perimmäinen syy – olipa kyse sekoituksen suunnittelusta, tärinäasetuksista, irrokesovelluksesta tai muotin kunnosta – voit toteuttaa kohdennettuja ratkaisuja, jotka vähentävät hukkaa ja seisokkeja.
Hyvin hoidettu muotti voi kestää 80 000–100 000 sykliä säilyttäen samalla täydellisen lohkopinnan laadun ja toimien sujuvasti nopeilla automaattilinjoilla. Asianmukaisen vianetsinnän ja erittäin tarkan muottitekniikan avulla voit pitää tuotantolinjasi toiminnassa tehokkaasti pienemmällä vikojen määrällä ja minimaalisella keskeytyksellä.